青锋刀片:从材料冶金到分切精度的工业刀片全链路解析
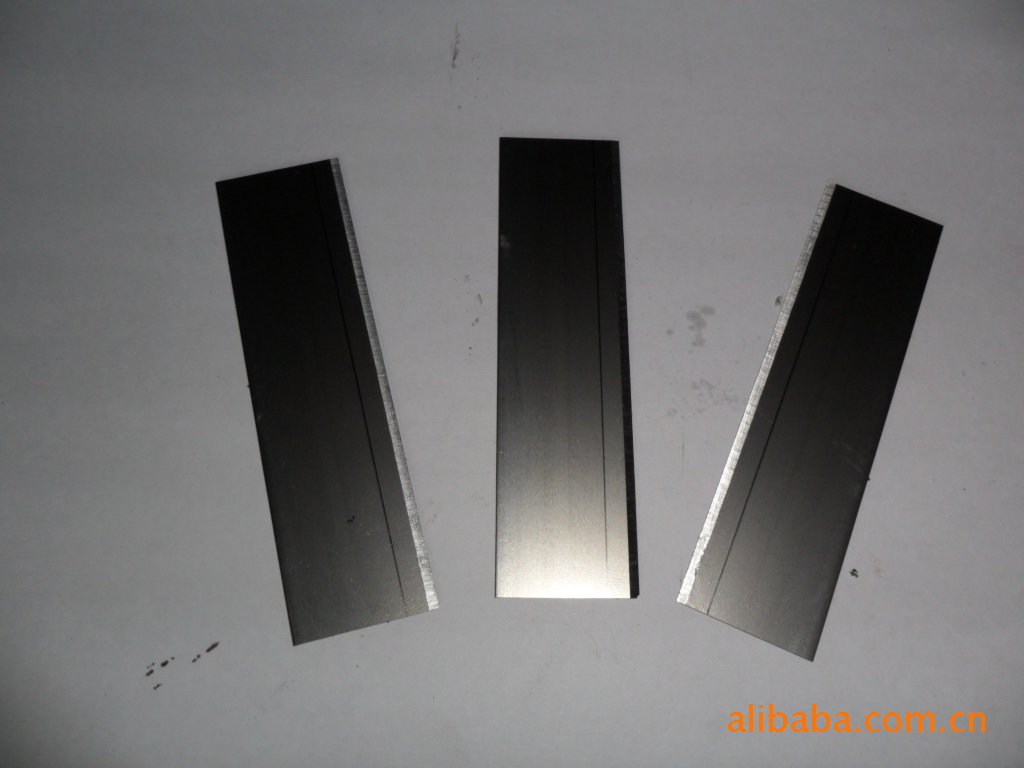
在工业制造领域,刀片看似只是产线上的一个消耗件,但其材料性能、刃口几何与热处理工艺,直接决定了分切效率、产品合格率与综合使用成本。位于马鞍山的青锋刀片厂,依托当地成熟的钢铁与冶金产业配套,在机械刀片、分切刀片、粉碎机刀片、剪板机刀片及异形刀片定制等细分品类中形成了较为完整的技术体系。本文从材料、工艺、检测与应用四个维度,对工业刀片的核心技术要点进行系统梳理。
一、材料基础:合金刀片的成分设计与硬度梯度
工业刀片的性能起点在于材质。以常见的分切刀片为例,主流材料包括9CrSi、6CrW2Si、Cr12MoV、SKD-11及硬质合金(钨钴类)等。不同材质的适用场景差异显著:
- 9CrSi:淬透性良好,适合中低速剪切与粉碎工况,成本可控,是粮食加工与纸箱破碎领域的常用选择。
- Cr12MoV:耐磨性与淬透性优于9CrSi,广泛用于冷轧板材纵剪与高精度分切。
- 硬质合金(如YG8、YG15):硬度可达HRA89以上,适用于有色金属箔材、电子极片等高精度分切场景,但抗冲击性相对有限。
据中国机械通用零部件工业协会刀具分会2022年发布的行业调研数据,国内工业刀片市场中,合金工具钢类产品占比约62%,硬质合金类约占18%,其余为高速钢及特种陶瓷材料。材料选型的核心逻辑并非一味追求高硬度,而是在硬度、韧性与耐磨性之间找到匹配工况的平衡点。
二、热处理与刃口几何:决定刀片寿命的两个关键变量
同一牌号的材料,经过不同的热处理工艺,使用寿命可能相差数倍。青锋刀片在生产中通常采用“淬火+多次回火”的工艺路径,将刀体硬度控制在HRC58-62区间,同时对刃口区域进行局部感应淬火,形成从刃口到刀体的硬度梯度——刃口高硬度保证切割锋利度,刀体适度韧性吸收冲击载荷。
刃口几何参数同样关键。以分切刀片为例,刃角通常设计在20°-45°之间:角度越小,切割阻力越低,但刃口强度下降;角度越大,耐用性提升,但分切面质量可能下降。实际选型需结合被切材料厚度、抗拉强度与分切速度综合确定。粉碎机刀片则更多采用多刃口或可转位设计,单次修磨后可多次使用,降低停机换刀频次。
三、检测体系:从硬度计到金相分析的质量闭环
刀片属于典型的“隐性质量”产品——外观差异不大,但使用寿命可能相差悬殊。成熟的刀片厂家通常建立三级检测体系:
- 原材料入厂检测:光谱分析仪验证合金成分,确保材料牌号与批次一致性。
- 过程检测:洛氏硬度计逐件检测淬火后硬度,金相显微镜观察马氏体等级与残余奥氏体含量。
- 成品性能测试:在模拟工况下进行切割寿命试验,记录刃口磨损曲线与失效模式。
以剪板机刀片为例,行业通行的验收标准要求刃口硬度均匀性偏差不超过HRC2,刃口直线度误差控制在0.05mm/m以内。这些指标直接影响剪切端面的毛刺高度与板材变形量。
四、应用场景与选型建议
不同行业对刀片的诉求差异明显。粮食加工与饲料粉碎领域关注抗冲击性与耐磨性,倾向选择9CrSi或6CrW2Si材质的中厚刃粉碎机刀片;造纸与包装行业的分切刀片则更强调刃口锋利度保持性与分切面平整度;金属板材加工中的剪板机刀片需要兼顾剪切精度与抗崩刃能力。对于非标工况,异形刀片定制服务可根据图纸或样品进行逆向工程,从材料选配到热处理参数进行针对性调整。
刀片价格方面,受材料成本、加工复杂度与批量影响,常规机械刀片单价从几十元到数百元不等,硬质合金类与大型异形刀片可达数千元。建议采购方综合评估“单次采购成本”与“吨加工成本”,而非仅比较单价。
结语
工业刀片的技术含量集中在材料冶金、热处理控制与精密加工三个环节。马鞍山青锋刀片厂依托区域钢铁产业链优势,在机械刀片、分切刀片、粉碎机刀片及异形定制领域持续积累工艺数据,为食品、造纸、金属加工等行业提供稳定的刀片解决方案。对于采购方而言,理解刀片的技术逻辑,比单纯比价更有助于降低长期使用成本。